український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Новини
Які сталеві матеріали підходять для виробництва цементно-бетонних форм?
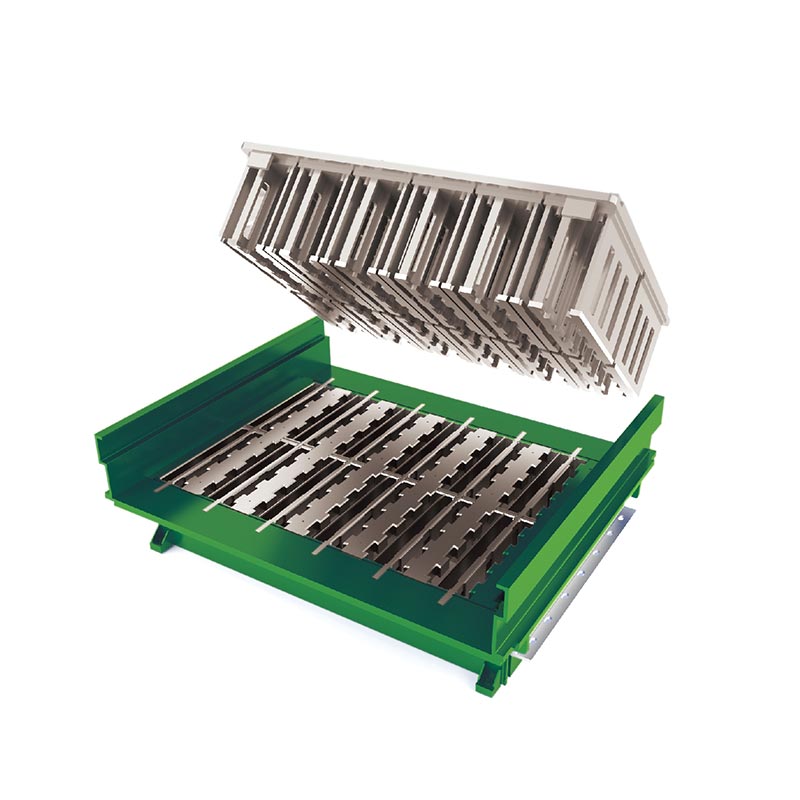
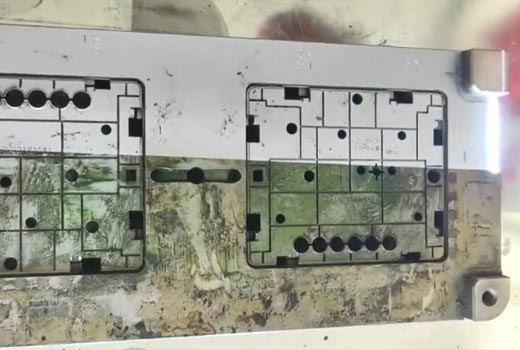
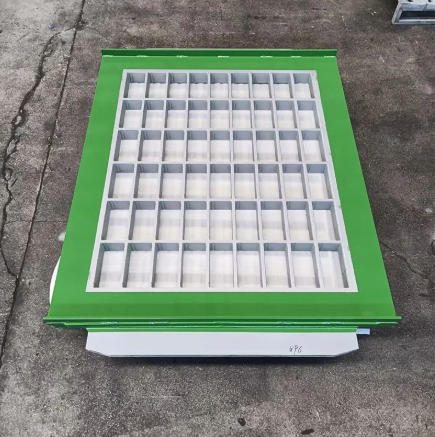
Керівник блокового заводу, який приймає рішення про заміну прес-форми, стикається з незрозумілим набором марок сталі. Оригінальна прес-форма витримала 80 000 циклів, а в пропозиції щодо заміни вказано «марганцева сталь 55#». Конкуруючий постачальник пропонує «сталь 16Mn» за нижчою ціною, а третій пропонує «вакуумно цементовану леговану сталь» з гарантією на 100 000 циклів. Технічні характеристики схожі, але відмінностей у продуктивності немає. АЦементно-бетонна цегляна формаце не проста сталева пластина. Це зносостійкий компонент, який має протистояти абразивним наповнювачам, витримувати високочастотну вібрацію, зберігати точність розмірів під тиском і витримувати сотні тисяч циклів формування. Вибрана сталь визначає, чи прослужить прес-форма свій номінальний термін служби чи передчасно вийде з ладу, а різниця між хорошою та поганою формою вимірюється простоєм у виробництві, браком якості блоків і частотою заміни.
Цей посібник написано для покупців, яким необхідно прийняти обґрунтоване рішення щодо сталевих матеріалів для виробництва цементно-бетонних форм. Ми порівняємо марки сталі, які зазвичай використовуються в промисловості, пояснимо роль термічної обробки та науглерожування, обговоримо компроміси між твердістю та в’язкістю та надамо критерії для оцінки претензій постачальників форм щодо матеріалів. Ми також надамо детальні параметри продукту з нашого заводу PRO Industry Group Co., Ltd., включаючи специфікації матеріалів і процеси термічної обробки, які ми використовуємо для наших форм. Незалежно від того, чи шукаєте ви форми для порожнистих блоків, бруківки, бордюрного каменю чи спеціальних бетонних виробів, цей посібник допоможе вам вибрати матеріал форми, який відповідає умовам виробництва та цільовим показникам витрат.
Зміст
- 1. Які загальні марки сталі використовуються у виробництві цементно-бетонних форм?
- 2. Чому марганцева сталь все ще є галузевим стандартом для каркасів форм?
- 3. Коли легована сталь з вакуумним цементуванням виправдовує свою вищу вартість?
- 4. Як термічна обробка визначає баланс твердості та міцності?
- 5. Які суттєві компроміси між вартістю та терміном служби?
- 6. Як ви оцінюєте претензії постачальника прес-форми щодо матеріалу?
- 7. Які ключові параметри продукції нашого заводу?
- 8. Часті запитання (FAQ)
- 9. Висновок
1. Які загальні марки сталі використовуються у виробництві цементно-бетонних форм?
Марки сталі, які використовуються у виробництві цементно-бетонних форм, поділяються на три великі категорії: конструкційні вуглецеві сталі, марганцеві сталі та леговані інструментальні сталі. Конструкційні вуглецеві сталі, такі як Q235B і Q345B, використовуються для рами прес-форми та опорних плит, де головною вимогою є жорсткість і зварюваність, а не зносостійкість. Марганцеві сталі, такі як 55# марганець (55Mn) і 16Mn (Q345), використовуються для порожнини прес-форми, стержнів і трамбувальних головок, де потрібна зносостійкість і міцність. Леговані інструментальні сталі, такі як 42CrMo, Cr12MoV і Hardox, використовуються для застосувань із високим ступенем зносу або там, де подовжений термін служби виправдовує вищу вартість матеріалу. У наведеній нижче таблиці підсумовуються типові застосування кожної категорії сталі в цементно-бетонних формах.
| Сталева категорія | Типові оцінки | Компонент прес-форми | Потрібна первинна властивість |
| Конструкційна вуглецева сталь | Q235B, Q345B | Каркас, опорна плита | Жорсткість, зварюваність |
| Марганцева сталь | 55 млн, 16Mn (Q345) | Порожнина, стрижні, трамбувальна головка | Зносостійкість, міцність |
| Легована інструментальна сталь | 42CrMo, Cr12MoV, Hardox | Стійкі до зносу вставки, стрижні | Висока твердість, тривалий термін служби |
наPRO Industry Group Co., Ltd., наша фабрика вибирає марки сталі на основі конкретного застосування форми, типу блоку та обсягу виробництва. Ми не використовуємо одну сталь для всіх форм, тому що умови зносу суттєво відрізняються між виробництвом пустотілих блоків, виробництвом бруківки та виробництвом бордюрного каменю. Наша команда інженерів працює з кожним замовником, щоб визначити оптимальну специфікацію матеріалу для його цементно-бетонної форми.
2. Чому марганцева сталь все ще є галузевим стандартом для каркасів форм?
Марганцева сталь, зокрема марганець 55# (55Mn) і 16Mn (Q345), залишається галузевим стандартом для каркасів і порожнин для цементобетонних форм з кількох причин. По-перше, він пропонує чудовий баланс твердості та міцності. Після термічної обробки 55Mn може досягти поверхневої твердості HRC 58-62, що забезпечує хорошу стійкість до абразивної дії бетонного заповнювача. У той же час його серцевина залишається достатньо міцною, щоб поглинати удар трамбівної головки та вібрацію блочної машини без тріщин. По-друге, він доступний і відносно економічний порівняно з легованою інструментальною сталлю. По-третє, він має хорошу зварюваність, що дозволяє виготовляти великі каркаси форм і ремонтувати зношені ділянки.
Обмеження 55Mn полягає в тому, що його здатність до гартування помірна, і він може бути схильний до розтріскування під час загартування водою, якщо термообробка не контролюється ретельно. Тому процес термічної обробки так само важливий, як і сама марка сталі. Прес-форма, виготовлена з 55Mn із погано контрольованою термічною обробкою, не досягне своєї повної твердості, або в ній можуть утворитися гартуючі тріщини, які призведуть до передчасного виходу з ладу. 16Mn (Q345) часто використовується для трамбувальних голівок та інших компонентів, де міцність і зварюваність є важливішими, ніж максимальна твердість. У таблиці нижче порівнюються властивості 55Mn і 16Mn для форм.
| Власність | 55 млн | 16Mn (Q345) |
| Типова твердість поверхні (після термічної обробки) | HRC 58-62 | HRC 58-62 (науглерожений) |
| Жорсткість | Помірний | Чудово |
| Зварюваність | Помірний | добре |
| Ризик гасіння тріщин | Від середнього до високого | Низький |
| Типовий компонент форми | Порожнинні, сердечникові прутки | Трамбовка, рамка |
На нашому заводі ми використовуємо 55Mn для порожнини прес-форми та стержнів, де зносостійкість є пріоритетом, і 16Mn для трамбувальних головок і компонентів рами, де міцність є більш важливою. Ми ретельно контролюємо процес термічної обробки, щоб досягти заданої твердості без утворення гартівних тріщин. Наша команда контролю якості перевіряє твердість кожної виробничої партії.
3. Коли легована сталь з вакуумним цементуванням виправдовує свою вищу вартість?
Легована сталь із вакуумним цементуванням є преміальним варіантом для виробництва цементно-бетонних форм. Це вказується, коли обсяг виробництва великий, заповнювач має високу абразивність або блочна конструкція вимагає форми, яка підтримує жорсткі допуски на розміри протягом тривалого терміну служби. Процес цементації створює твердий поверхневий шар (зазвичай HRC 60-65) з глибиною 1,2-1,35 мм, тоді як серцевина залишається міцною (HRC 33-40). Ця структура «тверда оболонка, міцне ядро» є ключем до подовження терміну служби форми. Тверда поверхня протистоїть абразивному зносу бетону, тоді як міцна серцевина поглинає удари та вібрацію без утворення тріщин. У наведеній нижче таблиці порівнюються характеристики стандартної марганцевої сталі та вакуумно цементованої легованої сталі.
| Параметр | Стандартна марганцева сталь | Вакуумна цементована легована сталь |
| Твердість поверхні | HRC 58-62 (наскрізне гартування або поверхневе) | HRC 60-65 (цементований корпус) |
| Глибина корпусу | N/A | 1,2 - 1,35 мм |
| Твердість сердечника | HRC 33-40 (типовий) | HRC 33-40 (контрольований) |
| Типовий термін служби | 50 000 - 80 000 циклів | 90 000 - 100 000+ циклів |
| Відносна вартість | Базовий рівень | на 20-40% вище |
У PRO наша фабрика використовує вакуумне цементування та інтегровану термічну обробку для нашої лінійки преміум-форм. Процес контролюється німецькою PE системою, яка контролює вуглецевий потенціал і глибину корпусу в реальному часі. Твердість нашої пластини досягає HRC 60-65, а товщина шару цементації 1,2-1,35 мм. Ми підтверджуємо це гарантією терміну служби до 100 000 циклів для наших форм для бруківки та до 90 000 циклів для наших порожнистих блоків. Для клієнтів, які виробляють у великих обсягах, вища початкова вартість науглерожуваної форми компенсується меншою частотою заміни та меншим часом простою.
4. Як термічна обробка визначає баланс твердості та міцності?
Термічна обробка — це процес, який перетворює сталь із сировини на зносостійкий компонент форми. Мета полягає в тому, щоб створити тверду поверхню, стійку до стирання, зберігаючи при цьому міцне ядро, стійке до розтріскування. Двома найпоширенішими процесами термічної обробки цементно-бетонної форми є наскрізне загартування та цементація. Наскрізне гартування передбачає нагрівання сталі до температури аустенітизації, загартування її в маслі або воді та відпуск до бажаної твердості. Науглерожування передбачає нагрівання сталі в атмосфері, багатій вуглецем, що дозволяє вуглецю дифундувати в поверхню, а потім загартування та відпуск. У таблиці нижче порівнюються ці процеси.
| Термічна обробка | процес | Досягнута твердість | Перевага | Обмеження |
| Наскрізне зміцнення | Нагріти, загартувати, загартувати | HRC 58-62 (уніформа) | Прості однорідні властивості | Серцевина може бути занадто твердою, крихкою |
| Науглерожування | Нагрівання в атмосфері вуглецю, загартування, відпустка | HRC 60-65 (поверхня), HRC 33-40 (ядро) | Тверда поверхня, жорстке ядро | Більш складний, вища вартість |
| Азотування | Нагрівання в атмосфері азоту | HRC 60-65 (поверхня) | Низькі спотворення, висока твердість | Тонкий футляр, не для сильного удару |
На нашому заводі ми використовуємо вакуумне цементування для наших компонентів преміум-форми та контрольоване наскрізне загартування для наших стандартних компонентів із марганцевої сталі. Ми перевіряємо твердість і глибину корпусу після термообробки за допомогою каліброваних твердомірів і металографічної перевірки. Наша мета полягає в тому, щоб кожна форма для цементно-бетонної цегли, яку ми виробляємо, мала правильний баланс між твердістю та в’язкістю для передбаченого застосування.
5. Які суттєві компроміси між вартістю та терміном служби?
Вибір матеріалу для цементно-бетонної форми передбачає компроміс між початковою вартістю та терміном служби. Стандартна форма з марганцевої сталі має нижчу початкову вартість, але менший термін служби. Вакуумна цементована форма з легованої сталі має вищу початкову вартість, але довший термін служби та меншу частоту заміни. Оптимальний вибір залежить від обсягу виробництва, типу блоку та вартості простою. У таблиці нижче наведено спрощене порівняння загальної вартості володіння формою для порожнистих блоків.
| Фактор витрат | Стандартна марганцева форма | Вакуумна цементована форма |
| Початкова вартість форми | Базовий рівень | +30% |
| Термін служби (цикли) | 60 000 - 80 000 | 90 000 - 100 000 |
| Частота заміни (за 500 тис. циклів) | 6-8 формочок | 5 формочок |
| Час простою на заміну | 4-8 годин | 4-8 годин |
| Загальна вартість за 500 тис. циклів | Вища | Нижній |
У PRO Industry Group Co., Ltd. ми працюємо з нашими клієнтами, щоб оцінити загальну вартість володіння для їхніх конкретних умов виробництва. Для заводу, що виробляє великі обсяги з абразивним заповнювачем, форма з вакуумним науглерожуванням зазвичай є більш економічним вибором протягом усього терміну експлуатації обладнання. Для установки з меншим об’ємом або менш абразивним заповнювачем може бути достатньо стандартної марганцевої форми. Наша мета полягає в тому, щоб допомогти нашим клієнтам вибрати матеріал, який забезпечує найкраще значення для їхньої роботи.
6. Як ви оцінюєте претензії постачальника прес-форми щодо матеріалу?
Оцінка претензій постачальника прес-форм щодо матеріалів вимагає не тільки читання специфікації. Покупець повинен перевірити марку сталі, процес термічної обробки, твердість, глибину корпусу та гарантійний термін служби. Постачальник повинен бути в змозі надати сертифікати матеріалів, звіти про випробування на твердість і рекомендації від клієнтів із подібними умовами виробництва. У таблиці нижче підсумовано етапи перевірки.
| Крок перевірки | Що просити | Чому це важливо |
| Перевірка марки сталі | Свідоцтво про випробування млина | Підтверджує, що сталь відповідає вказаній марці |
| Перевірка твердості | Звіт про випробування на твердість (HRC) | Підтверджує, що термообробка досягла мети |
| Перевірка глибини справи | Металографічний звіт (для науглерожених форм) | Підтверджує товщину науглерожувального шару |
| Гарантія терміну служби | Письмова гарантія з обмеженням циклу | Забезпечує регрес, якщо форма передчасно виходить з ладу |
| Відгуки клієнтів | Контакти в подібних виробничих умовах | Підтверджує реальну продуктивність |
На нашому заводі ми надаємо повну документацію для кожної цементно-бетонної форми, яку ми відправляємо, включаючи сертифікати випробувань на млині, звіти про твердість і нашу письмову гарантію на термін служби. Ми також надаємо рекомендації клієнтів за запитом. Ми запрошуємо вас перевірити наші матеріальні претензії за цими критеріями та вважати нас вашим партнером у виробництві форм.
7. Які ключові параметри продукції нашого заводу?
У наведеній нижче таблиці наведено ключові параметри продукції для наших форм для цементобетонної цегли, включаючи марки сталі та процеси термічної обробки, які ми використовуємо. Наша фабрика також може налаштувати специфікацію матеріалу відповідно до конкретних виробничих вимог.
| Параметр | Діапазон специфікацій | Примітки |
| Матеріал рами | Q235B, Q345B, 16Mn | Вибрані за жорсткістю та зварюваністю |
| Матеріал порожнини/серцевини | 55 млн, 16Mn, легована сталь | Відібрані за зносостійкістю |
| Преміум варіант | Вакуумна цементована легована сталь | HRC 60-65, глибина корпусу 1,2-1,35 мм |
| Твердість поверхні | HRC 58-62 (стандарт), HRC 60-65 (преміум) | Перевірено після термообробки |
| Твердість сердечника | HRC 33-40 | Зберігає міцність |
| Термін служби (стандартний) | 60 000 - 80 000 циклів | Залежить від типу блоку та умов |
| Термін служби (преміум) | 90 000 - 100 000 циклів | Гарантія на бруківку та форми для пустотілих блоків |
| Змінні компоненти | Так (розсувна конструкція) | Зменшує час простою на технічне обслуговування |
| MOQ | 1 комплект | При великих замовленнях можливий торг |
| Час виконання | 3-6 тижнів | Залежить від складності та кількості |
На нашому заводі ми виробляємо цементно-бетонні цегельні форми відповідно до цих та інших специфікацій. Ми можемо налаштувати марку сталі, термічну обробку та термін служби гарантії відповідно до ваших конкретних вимог. Наша система контролю якості включає перевірку сировини, перевірку в процесі виробництва та остаточну перевірку перед відправленням. Наша мета — надавати нашим клієнтам високоякісні форми, які забезпечують надійну роботу та тривалий термін служби.
8. Часті запитання (FAQ)
Питання 1: який найкращий сталевий матеріал для цементно-бетонної форми?
Відповідь: найкращий матеріал залежить від умов виробництва. Для стандартного виробництва з помірним обсягом марганцева сталь 55# з належною термічною обробкою забезпечує хороший баланс твердості, міцності та вартості. Для виробництва великого обсягу з абразивним заповнювачем легована сталь із вакуумним науглерожуванням забезпечує твердішу поверхню та довший термін служби. У PRO Industry Group Co., Ltd. ми допомагаємо клієнтам вибрати правильний матеріал на основі типу блоку, обсягу виробництва та планових витрат.
Питання 2: Чому марганцева сталь 55# потребує ретельної термічної обробки?
Відповідь: марганцева сталь 55# має помірну загартовуваність і схильність до розтріскування під час загартування водою, якщо процес не контролюється ретельно. Термічна обробка повинна досягати цільової твердості поверхні (HRC 58-62) без утворення гартівних тріщин. На нашому заводі ми контролюємо швидкість нагріву, температуру гарту та цикл відпустки, щоб гарантувати, що прес-форма досягає заданої твердості, зберігаючи при цьому свою міцність.
Запитання 3: Як вакуумне цементування подовжує термін служби форми?
Відповідь: Вакуумна цементація створює твердий поверхневий шар (HRC 60-65) глибиною 1,2-1,35 мм, тоді як серцевина залишається жорсткою (HRC 33-40). Ця структура «тверда оболонка, міцне ядро» протистоїть абразивному зносу на поверхні, поглинаючи удари та вібрацію без розтріскування. Результатом є форма, яка витримує від 90 000 до 100 000 циклів у порівнянні з 60 000-80 000 циклів для стандартної марганцевої форми.
Запитання 4: Чи можна відремонтувати зношену форму?
Відповідь: У деяких випадках зношену форму можна відремонтувати за допомогою зварювання та повторної механічної обробки. Однак процес ремонту може вплинути на термічну обробку та точність розмірів форми. Для високоточних прес-форм або форм із інтенсивним зносом заміна часто є більш економічним вибором. Наша конструкція змінних компонентів дозволяє замінювати зношені стержні та вставки без заміни всієї прес-форми.
Питання 5: Який типовий термін служби цементно-бетонної форми?
Відповідь: Термін служби залежить від марки сталі, термічної обробки, типу блоку, абразивності заповнювача та обслуговування. Стандартні форми з марганцю зазвичай витримують від 60 000 до 80 000 циклів. Вакуумно цементовані форми зі сплавів можуть витримати від 90 000 до 100 000 циклів і більше. У PRO Industry Group Co., Ltd. ми надаємо письмову гарантію терміну служби для наших прес-форм на основі зазначеного матеріалу та застосування.
9. Висновок
Вибір сталевого матеріалу є одним із найважливіших рішень у закупівлі цементно-бетонних форм. Правильна марка сталі в поєднанні з правильною термічною обробкою визначає, чи витримає форма номінальний термін служби, чи передчасно вийде з ладу. Марганцеві сталі, такі як 55Mn і 16Mn, пропонують перевірений баланс продуктивності та вартості для стандартних застосувань. Вакуумно цементована легована сталь забезпечує подовжений термін служби для великого обсягу абразивного виробництва. Ключовим є відповідність матеріалу умовам виробництва та перевірка матеріальних претензій постачальника за допомогою документації та довідок. У PRO Industry Group Co., Ltd. наша фабрика має понад 15 років досвіду у виробництві прес-форм, і ми працюємо з нашими клієнтами, щоб вибрати оптимальну специфікацію матеріалу для їх конкретного застосування.
Незалежно від того, виробляєте ви пустотілі блоки, бруківку, бордюрний камінь або спеціальні бетонні вироби, ми запрошуємо вас зв’язатися з нами, щоб обговорити ваші вимоги. Ми можемо надати сертифікати матеріалів, звіти про твердість і гарантії на термін служби. Наша відданість якості та задоволеності клієнтів зробила нас надійним партнером для блокових заводів у всьому світі.
Зв’яжіться з PRO Industry Group Co., Ltd. сьогодніщоб обговорити ваші вимоги до цементно-бетонних форм і дізнатися, як наш вибір матеріалів може підвищити ефективність виробництва та термін служби форми.
Попередній :
-
Схожі новини
- Як точність формування цементно-бетонної цегли впливає на якість готової цегли?
- Що робить індивідуальну форму для бетонної цегли правильним вибором для сталого виробництва?
- Машина для дробеструйної обробки цементу, бетону, цегли та традиційних методів обробки поверхні: яке рішення є більш ефективним?
- Як вибрати правильну форму для бетонної цегли для ландшафтних проектів
- Дерев’яні піддони з цементної цегли обходяться вам дорожче, ніж ви думаєте?
- Чому варто вибрати цементно-бетонозмішувач для ефективного будівництва?
Залиште мені повідомлення